去年底,重庆某汽车零部件企业的仓储主管打来电话:因主机厂临时增产,原有木托盘库存三天内耗尽,若不能在48小时内补齐800个标准托盘,生产线将面临停线风险。这个数字意味着什么?按行业常规,托盘厂从接单到交付通常需要5至7天,而当时正值重庆多雨季节,木材含水率控制难度加大,多数厂家排期已满。最终,重庆托盘供应商富炬科技接下了这个急单——这也成为我们复盘供应链响应能力的一个典型样本。
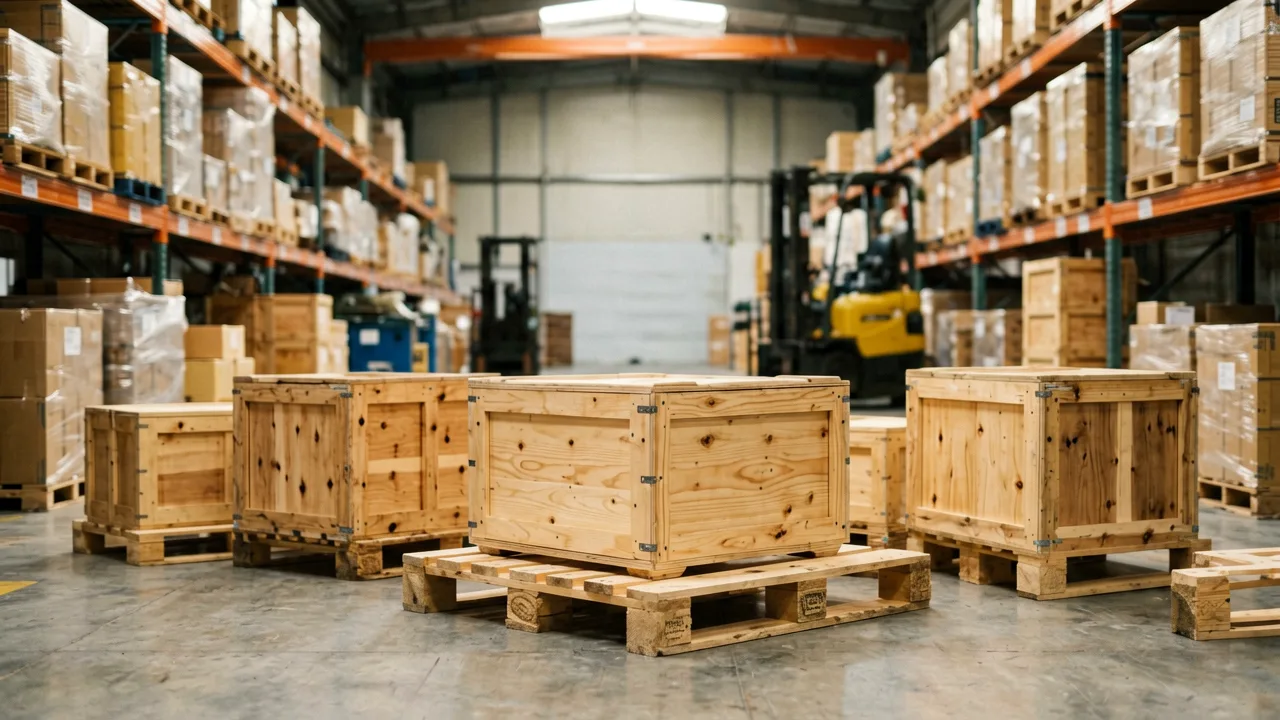
需求拆解:800个托盘背后的三个变量
复盘时我们发现,客户真正的痛点不是“缺托盘”,而是三个变量的叠加:一是规格杂,涉及1200×1000mm和1100×1100mm两种川字底木托盘,承重要求分别为1.2吨和1.5吨;二是时间紧,从确认图纸到装车发货只有36小时有效生产窗口;三是验收严,客户要求含水率低于22%、甲醛释放量符合E1级标准。这意味着,常规备货模式无法直接套用,必须从原料端重新排产。
执行路径:24小时连续作业与两道质检
针对上述变量,生产端采取了三条措施:第一,启用两条木托盘专线并行作业,将单班产能从日均600个提升至1200个;第二,原料仓提前锁定一批经二次烘干的多层板,将含水率控制在18%以内,省去现场干燥等待时间;第三,质检环节前置到锯切工序,每200个抽检一次钉位与板面平整度。最终,这批订单在34小时内完成生产与装车,比客户要求的48小时提前14小时送达。值得注意的是,同期我们为另一家电子厂提供的重庆托盘服务中,因涉及塑料托盘与木托盘混装,交付周期则控制在72小时——不同材质、不同工艺,响应节奏差异明显。
得与失:一次项目暴露的两个短板
项目虽然按期交付,但复盘时也发现两个问题。其一,当日因原纸箱包装材料库存不足,临时改用缠绕膜打包,导致客户卸货时多花了约40分钟拆膜,若按该客户日均卸货效率计算,相当于增加了约3%的物流人工成本。其二,紧急排产挤占了另一批常规木箱订单的产能,造成后者延期6小时交付。这说明,即便日产千余个托盘的产线,在面对突发峰值时仍需预留弹性缓冲。参考20cr等钢材牌号在结构件中的强度参数,我们也在重新评估托盘钉连接处的抗剪切设计,以降低长期使用中的松动率。
给采购方的三点参考
结合这次重庆木托盘项目的得失,建议有类似需求的客户注意:第一,提前确认托盘含水率与承重等级,避免到货后二次处理;第二,若涉及多规格混装,尽量将交期放宽至72小时以上,给排产留出切换时间;第三,优先选择具备原料烘干与在线质检能力的本地厂家,运输半径控制在150公里内,可显著降低雨季受潮风险。对于重庆木箱、重庆塑料托盘等不同品类,建议按实际周转频次与载重场景分别选型,而非统一采购。